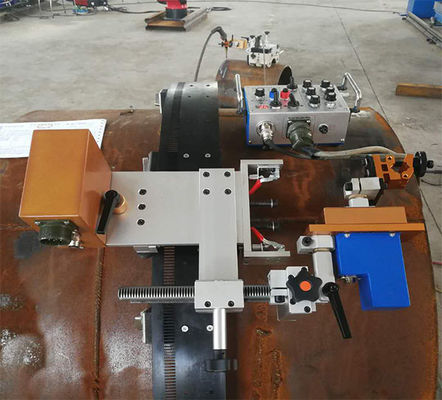
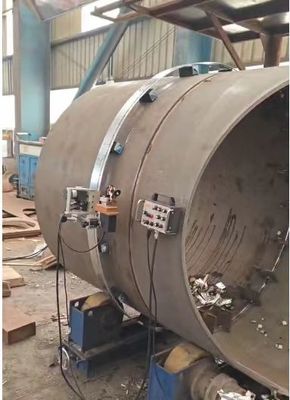
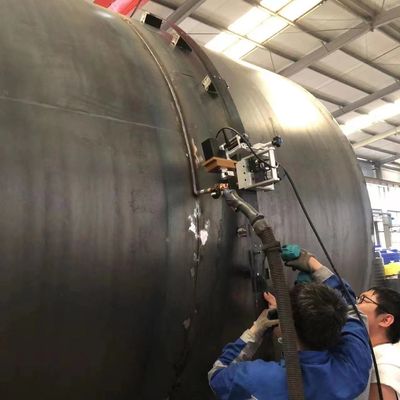
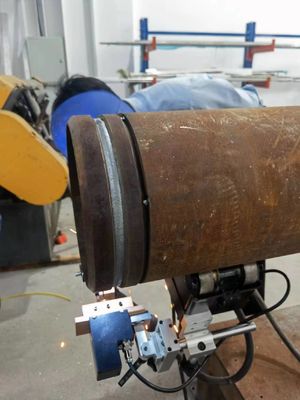
KA-H10 एमआईजी/एमएजी ऑर्बिटल वेल्डिंग ट्रैक्टर 150-3000 मिमी बड़े ओडी पाइप ऑटो वेल्डिंग ट्रैक्टर

कार्बन डाइऑक्साइड स्वचालित वेल्डिंग ट्रॉली का व्यापक रूप से जहाज निर्माण, पुल निर्माण, लोकोमोटिव निर्माण, इस्पात संरचनाओं और पेट्रोकेमिकल उद्योगों में उपयोग किया जाता है।और वे विभिन्न संरचनाओं जैसे कि रिब को सुदृढ़ करने के लिए वेल्डिंग के लिए उपयुक्त हैं, रिबर प्लेट, इंटरसेक्शन और बॉक्स बीम। उनके मुख्य फायदे में शामिल हैंः
श्रम तीव्रता को कम करना और कार्य वातावरण में सुधार करना
मैन्युअल वेल्डिंग की तुलना में 1.5 गुना काम की दक्षता में सुधार
मानवीय कारकों के कारण होने वाले वेल्ड दोषों को समाप्त करेंः मैन्युअल ऑपरेशन की दोष दर आम तौर पर लगभग 20% है, जबकि स्वचालित वेल्डिंग ट्रॉली लगातार वेल्ड गुणवत्ता बनाए रखते हैं।इसलिए उनके समग्र लाभ मैन्युअल वेल्डिंग से लगभग 200% अधिक हैं
उच्च स्तर का स्वचालन स्थिर वेल्डिंग गुणवत्ता सुनिश्चित करता है
उच्च कुशल तकनीकी श्रमिकों की आवश्यकता नहीं
KA-H10 एक गियर और रैक संचालित ट्रैक वेल्डिंग मशीन है, जिसका व्यापक रूप से क्षैतिज और ऊर्ध्वाधर बट वेल्डिंग के लिए उपयोग किया जाता है,विशेष रूप से मध्यम और मोटी प्लेट वेल्डिंग और बड़े व्यास के पाइप परिधि वेल्डिंग के लिए उपयुक्तवेल्डिंग बंदूक की स्थिति और कोण को समायोजित करके, कोण वेल्डिंग, क्षैतिज वेल्डिंग, ओवरहेड वेल्डिंग और अन्य स्थितियों को भी किया जा सकता है।ऑसिलेटर और कंट्रोल पैनल अलग-अलग इकाइयां हैं, और वेल्डिंग की जाती है जबकि मशीन ट्रैक पर यात्रा करती है। ट्रैक को मजबूत चुंबकों द्वारा वर्कपीस से जोड़ा जाता है, जिससे स्थापना और हटाने में आसानी होती है।
विशेषताएं
1) KA-H10 विभिन्न वेल्डिंग स्थितियों जैसे ऊर्ध्वाधर वेल्डिंग, क्षैतिज वेल्डिंग और परिधि वेल्डिंग को प्राप्त करता है।
2) रैखिक स्विंग फ़ंक्शन से लैस। स्विंग मोड, स्विंग आयाम, स्विंग गति, स्विंग केंद्र स्थिति, और बाएं और दाएं ठहरने का समय सभी को समायोजित किया जा सकता है।
3) यात्रा गति डिजिटल रूप से प्रदर्शित की जाती है।
4) स्विंग वेल्डिंग के दौरान अंडरकट और अधूरे फ्यूजन को रोकने के लिए, स्विंग के छोर पर बाएं और दाएं ठहराव समय को समायोजित किया जा सकता है।
5) वेल्डिंग बंद होने पर वेल्डिंग बंदूक स्वचालित रूप से वेल्डिंग बीड की मध्य स्थिति में लौटती है।
6) स्वचालित आर्क स्टॉपिंग फंक्शन से लैस है।
7) वर्तमान और वोल्टेज विनियमन कार्यों और इंचिंग तार फ़ीड फ़ंक्शन से सुसज्जित।
8) इसमें तेजी से वापसी का कार्य है। मानक विन्यास में 1.8 मीटर का ट्रैक प्रदान किया गया है, जो लघु, हल्के और स्थानांतरित करने में आसान है, और विस्तारित उपयोग के लिए ट्रैक अनुभागों को जोड़ा जा सकता है।
आवेदन
आम तौर पर नियमित ऊर्ध्वाधर और क्षैतिज बट वेल्डिंग के लिए उपयोग किया जाता है। वेल्डिंग बंदूक की स्थिति और कोण को समायोजित करके, कोण वेल्डिंग और क्रॉस वेल्डिंग भी की जा सकती है
विनिर्देश
| पद |
विनिर्देश |
नोट |
| ट्रॉली |
पावर इनपुट |
AC 220V,50/60Hz |
|
| |
आकार |
500 x355 x 243 |
W×L×H |
| |
वजन |
10.6 किलो |
|
| |
डायरव |
गियर और रैक |
|
| |
गतिशीलता |
0-1040 मिमी/मिनट |
|
| |
वेल्डिंग बंदूक समायोजन रेंज |
ऊपर/नीचे |
±20 मिमी |
| |
|
आगे और पीछे |
±20 मिमी |
| |
|
कोण |
360° |
| |
|
चलती कोण |
±90° |
| रेल रेल |
स्थापित करें |
चुंबकीय प्रकार |
|
| |
आकार |
42 × 29.3 × 1800 |
W×H×L |
| |
सामग्री |
स्टील का बेल्ट |
|
| |
वजन |
20 किलो |
|
|
स्विंग
|
स्विंग मॉडल |
|
|
| |
स्विंग गति |
0-1520 मिमी/मिनट |
|
| |
स्विंग रेंज |
±20 मिमी |
|
| |
बाएं-दाएं निवास का समय |
0-2s |
|
| |
केंद्र की दूरी |
±5 मिमी |
|
मशीन का कनेक्शन
स्थापित करें
(1) स्थापना की शर्तें:
1वेल्डिंग के लिए आवश्यक उपकरण वेल्डिंग पावर सप्लाई और तार फीडर डिवाइस हैं।
2ट्रॉली की यात्रा और नियंत्रण के लिए वेल्डिंग पावर सप्लाई (AC 220V);
3वेल्डिंग के लिए CO2 गैस टैंक;
4. CO2 स्वचालित वेल्डिंग के लिए प्रत्यक्ष वेल्डिंग बंदूक;
5अन्य आवश्यक कार्यों के लिए बुनियादी उपकरण;
(2) सिस्टम कनेक्शन विधि
1. ट्रैक स्थापित करें, जो यह सुनिश्चित करना चाहिए कि ट्रॉली की वेल्डिंग दिशा वेल्ड सीम के समानांतर है
2. ट्रॉली स्थापित करें और ट्रॉली के ट्रैक पहियों को ट्रैक पर क्लैंप करने के लिए स्थापना हैंडल का उपयोग करें
3. तार फीडर पर वेल्डिंग तार स्थापित करें और वेल्डिंग बंदूक के अंत के लिए इसे खींचें
4. तार फीडर के लिए वेल्डिंग बंदूक पोर्ट कनेक्ट
5. कार के नियंत्रण कक्ष पर 8P पोर्ट के लिए नियंत्रण बिजली केबल कनेक्ट करें
6. नियंत्रण बिजली केबल को AC 220 से कनेक्ट करें

 आपका संदेश 20-3,000 अक्षरों के बीच होना चाहिए!
 Hindi